Kiểm soát lực căng màng (Web Tension) đóng vai trò then chốt trong mọi quy trình sản xuất vật liệu dạng màng, từ in ấn đến ghép màng, đảm bảo chất lượng thành phẩm cuối cùng. Hiểu rõ định nghĩa và cơ chế vận hành chuẩn xác của hệ thống này sẽ giúp các nhà sản xuất tối ưu hóa quy trình, tránh sai lệch màu sắc và biến dạng sản phẩm, mang đến những sản phẩm bao bì chất lượng cao từ Xưởng Bao Bì Giá Rẻ.
Định nghĩa kiểm soát lực căng màng là gì và vai trò của nó trong sản xuất
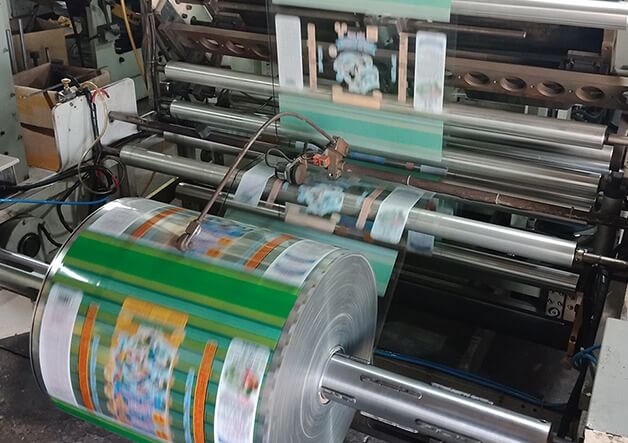
Kiểm soát lực căng màng (Web Tension) được hiểu là việc duy trì lực kéo dọc trục ổn định trên vật liệu dạng màng mỏng khi chúng di chuyển liên tục qua hệ thống các lô dẫn hướng. Hiểu rõ kiểm soát lực căng màng là gì giúp các nhà vận hành duy trì trạng thái lý tưởng của vật liệu: không bị chùng dẫn đến nhăn, và cũng không bị kéo giãn quá giới hạn đàn hồi gây biến dạng sản phẩm.
Dựa trên các tiêu chuẩn kỹ thuật công nghiệp như AIMCAL 2022, sự đồng bộ giữa các trạm máy là yếu tố sống còn để phân bổ ứng suất hướng tâm hợp lý. Việc duy trì ổn định đại lượng vật lý này đóng vai trò then chốt trong các quy trình phức tạp như in ống đồng, ghép màng, và chia cuộn. Bất kỳ sự thay đổi ngoài ý muốn nào của lực căng khi màng đi qua các trạm in đều dẫn đến hiện tượng sai lệch màu sắc (register), làm giảm nghiêm trọng chất lượng thành phẩm.
Sản phẩm phù hợp: Bao Bì Màng Ghép Cao Cấp: Bảo Vệ Hoàn Hảo, Tăng Giá Trị Bột Mì
Cơ chế vận hành của hệ thống xả và thu cuộn
Để trả lời câu hỏi về việc hệ thống kiểm soát lực căng màng là gì trong thực tế vận hành, cần phân tích sự tương tác giữa mô-men xoắn (Torque) và bán kính cuộn (Radius). Hệ thống truyền động hiện đại tự động điều chỉnh lực kéo dựa trên sự thay đổi liên tục của đường kính cuộn màng thông qua bộ vi xử lý PLC, đảm bảo lực căng mục tiêu luôn được giữ ở ngưỡng tối ưu.
- Mô-men xoắn (Torque): Đây là lực tác dụng lên trục lõi để kéo hoặc hãm màng. Mối liên hệ toán học được biểu diễn qua công thức $T = F times R$. Trong đó, $F$ là lực căng màng cần thiết và $R$ là bán kính cuộn tại thời điểm hiện tại.
- Bán kính cuộn (Radius): Khoảng cách từ tâm trục đến lớp màng ngoài cùng. Khi cuộn màng xả dần, hệ thống PLC phải liên tục điều chỉnh giảm mô-men xoắn phanh để lực căng không bị tăng vọt.
- Tốc độ dài (Line Speed): Vận tốc màng di chuyển qua các lô. Ở trạm thu cuộn, tốc độ và lực kéo phải được điều chỉnh tăng dần theo đường kính để đảm bảo các lớp màng cuộn lại đủ chặt, tránh tình trạng lỏng lẻo hoặc bọt khí giữa các lớp.
Việc điều phối động học này yêu cầu các thiết bị phản hồi phải đạt độ chính xác cực cao, tính toán và xử lý tín hiệu theo thời gian thực ở mức mili-giây để bù trừ các sai số vật lý phát sinh.
Các công nghệ đo lường và phản hồi lực căng màng
Hệ thống thu thập dữ liệu về lực căng hiện nay chủ yếu dựa vào hai phương pháp chủ đạo là Loadcell (cảm biến tĩnh) và Dancer Roller (con lăn nhảy động). Việc hiểu rõ đặc tính của hai công nghệ này là chìa khóa để triển khai hệ thống kiểm soát lực căng màng hiệu quả cho từng loại vật liệu cụ thể.
| Tiêu chí so sánh | Cảm biến Loadcell (Tĩnh) | Dancer Roller (Con lăn nhảy – Động) |
|---|---|---|
| Cơ chế đo lường | Sử dụng biến dạng điện trở (Strain Gauge) để cảm nhận trực tiếp lực căng của vật liệu. | Sử dụng biến trở vị trí (Potentiometer) để đo góc lệch cơ học của trục lăn. |
| Độ nhạy và phản hồi | Phản hồi nhanh, có thể đạt khoảng 5 mili-giây tùy thuộc vào cảm biến và hệ thống điều khiển. | Phản hồi chậm hơn do chịu ảnh hưởng của quán tính cơ học, nhưng có khả năng tích lũy và điều tiết chiều dài màng tạm thời. |
| Khả năng ứng dụng | Phù hợp với các hệ thống chạy tốc độ cao, yêu cầu đo lực căng chính xác. | Thích hợp với các hệ thống cần duy trì lực căng ổn định khi tốc độ vận hành thay đổi. |
| Ưu điểm | Thiết kế nhỏ gọn, dễ tích hợp vào khung máy và cung cấp tín hiệu đo lực trực tiếp. | Hấp thụ tốt rung động từ động cơ và hạn chế ảnh hưởng của những thay đổi vận tốc đột ngột. |
| Khả năng hấp thụ sốc | Không có khả năng hấp thụ sốc cơ học trực tiếp; cần phối hợp với hệ thống điều khiển để xử lý biến động lực căng. | Có khả năng hấp thụ rung chấn và giảm dao động lực căng nhờ chuyển động cơ học của con lăn. |
Mua ngay sản phẩm: Túi Bột Bắp Màng Ghép Cao Cấp: Bảo Vệ Hương Vị, Chống Ẩm Mốc Tuyệt Đối
Khi tín hiệu điện áp được truyền về bộ điều khiển PID, mức độ cân bằng lực kéo được áp dụng lên các lớp vật liệu đóng vai trò quyết định đến tính toàn vẹn của cấu trúc bao bì trong buồng ghép.
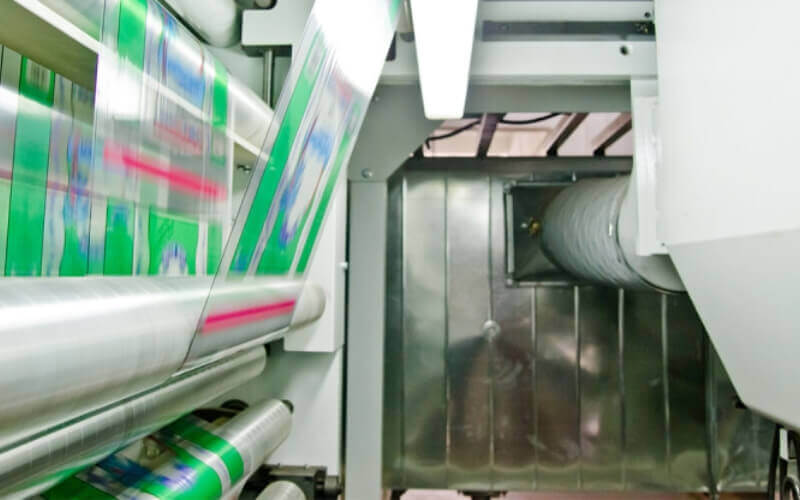
Ảnh hưởng của lực căng đến tính bền vững của bao bì màng ghép
Khi tìm hiểu kiểm soát lực căng màng là gì, bạn sẽ nhận ra sự mất cân đối lực kéo giữa các lớp vật liệu chính là nguyên nhân gây ra hiện tượng lệch pha co giãn, dẫn đến sự đứt gãy cấu trúc màng ghép đa lớp. Tại Đông Vũ, chúng tôi áp dụng các tiêu chuẩn thiết lập lực kéo vi mô riêng biệt cho từng loại polymer nhằm đảm bảo chất lượng sản phẩm cuối cùng.
| Loại vật liệu | Đặc tính cơ học | Ngưỡng lực kéo khuyến nghị |
|---|---|---|
| Màng định hướng (BOPP, PET) | Độ cứng cao, mô-đun đàn hồi thấp | 0.5 – 1.5 lbs/inch (0.09 – 0.27 kg/cm) |
| Màng không định hướng (PE, CPP) | Độ giãn dài cao, dễ biến dạng | 0.1 – 0.25 lbs/inch (0.018 – 0.045 kg/cm) |
| Lớp màng lót (Sealant) | Tính dẻo để hàn dán | Thấp hơn màng in nền 10 – 15% |
Việc kiểm soát chặt chẽ thông số kéo giãn giúp các cấu trúc phức hợp cao như túi bạc ép 3 biên tránh khỏi tình trạng tách lớp (Delamination) tại các vị trí viền ép nhiệt. Một khi lực kéo vượt quá ngưỡng đàn hồi cho phép, hệ thống sẽ phát sinh những sai hỏng vật lý không thể khắc phục. Đặc biệt, việc giữ lực kéo lớp Sealant luôn thấp hơn màng nền (Substrate) là mẹo kỹ thuật quan trọng để khử ứng suất, ngăn chặn hiện tượng cong cuộn (Curling) thành phẩm.
Có thể bạn muốn biết Bí mật đằng sau màng BOPP: Từ cấu trúc đến quy trình sản xuất đỉnh cao
Xử lý các khuyết tật do thiết lập lực căng không chuẩn xác
Những sai lệch ứng suất hướng tâm tại trục xả và thu cuộn thường trực tiếp tạo ra các khuyết tật vật lý nghiêm trọng trên cuộn màng thành phẩm. Để giải phóng các lực nén dư thừa, các đơn vị sản xuất uy tín luôn phải tinh chỉnh ma sát động và biểu đồ Taper Tension (lực căng vát) một cách khoa học.
Dưới đây là các lỗi phổ biến và hướng xử lý dựa trên nguyên tắc kiểm soát lực căng màng là gì:
- Hiện tượng lõi hình sao (Starring): Xảy ra khi màng ngoài cùng được quấn quá chặt, tạo ra áp lực nén hướng tâm cực lớn, làm phá vỡ cấu trúc các vòng màng lỏng lẻo ở lõi. Cách khắc phục hiệu quả là áp dụng biểu đồ Taper Tension, tự động giảm dần lực kéo từ 10% đến 25% khi đường kính cuộn tăng dần trong quá trình vận hành.
- Hiện tượng đẩy lõi (Telescoping): Hiện tượng các lớp màng bị trượt ngang do lực thu cuộn không thắng được giới hạn ma sát tĩnh của bề mặt vật liệu. Để khắc phục, hệ thống máy cần được điều chỉnh tăng mô-men xoắn khởi điểm tại trục thu, bổ sung tối thiểu 5 – 10 N.m để khóa chặt các vòng quấn đầu tiên, đảm bảo cuộn màng giữ được độ đồng tâm ổn định.
- Hiện tượng đường hầm (Tunneling): Xảy ra phổ biến trong các hệ thống ghép đùn, khi lớp màng bị biến dạng dẻo quá mức và co ngót trở lại sau khi lớp keo kết dính đã hóa rắn. Để khắc phục, hệ thống cần sử dụng cảm biến quang học nhằm hiệu chỉnh liên tục hệ số bù tốc độ (Draw ratio) giữa trục dẫn màng và lô ép keo, giúp cân bằng lại sự giãn nở vật liệu.
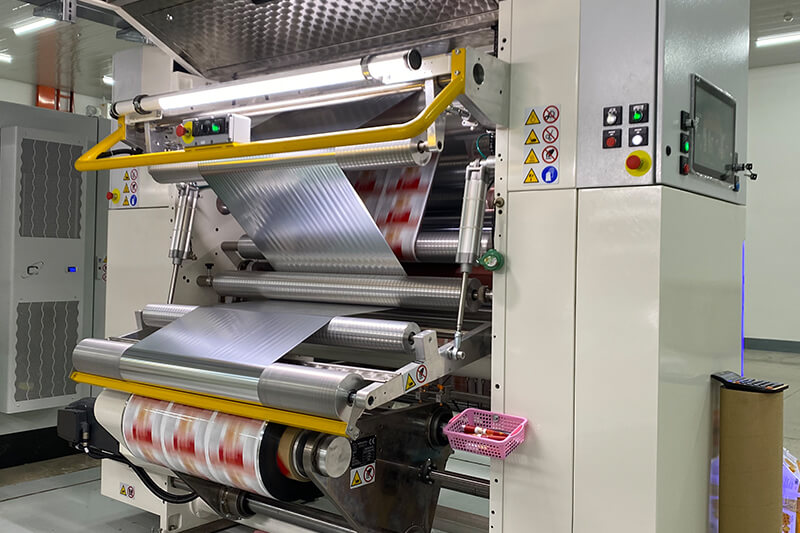
Các kỹ thuật hiệu chỉnh động học này đóng vai trò quyết định khi tìm hiểu về kiểm soát lực căng màng là gì cũng như cách tối ưu hóa quy trình vận hành trên các dây chuyền sản xuất bao bì màng ghép phức hợp tiên tiến hiện nay.
Việc hiểu rõ các yếu tố kỹ thuật này sẽ giúp bạn tối ưu hóa quy trình sản xuất. Để tìm hiểu sâu hơn về các khía cạnh khác của ngành sản xuất bao bì, hãy khám phá thêm trong chuyên mục Blog của chúng tôi.
Khám phá: Bao Bì Màng Ghép: Công Nghệ Đột Phá & Quy Trình Sản Xuất Bao Bì Phức Hợp Chuyên Nghiệp
Giải đáp các thắc mắc phổ biến về quản lý lực căng màng
Ngưỡng lực căng tối ưu cho các loại màng thông dụng như BOPP và PET là bao nhiêu?
Việc xác định giới hạn lực căng phù hợp là yếu tố tiên quyết để tránh hiện tượng giãn chết hoặc rách màng trong quá trình vận hành. Dưới đây là các thông số tham khảo an toàn cho từng loại vật liệu:
| Loại màng | Lực căng khuyến nghị (lbs/inch) | Lực căng khuyến nghị (kg/cm) |
|---|---|---|
| BOPP | 0.5 | 0.09 |
| PET | 0.75 | 0.13 |
Việc duy trì các thông số này giúp cấu trúc phân tử của polymer không bị vượt ngưỡng chảy dẻo (Yield point), từ đó bảo toàn tính chất cơ lý của vật liệu trong suốt quá trình in ấn và ghép màng.
Phân biệt cơ chế kiểm soát lực căng theo vòng hở và vòng kín
Để hiểu rõ kiểm soát lực căng màng là gì trong các hệ thống tự động, cần phân biệt sự khác biệt giữa hai phương thức điều khiển chính:
- Hệ thống vòng hở (Open-loop): Dựa vào các cảm biến siêu âm để ước tính bán kính cuộn, từ đó tính toán lực kéo gián tiếp. Phương pháp này thiếu cơ chế phản hồi thực tế, dẫn đến sai số cao khi đường kính cuộn thay đổi liên tục.
- Hệ thống vòng kín (Closed-loop): Tích hợp cảm biến Loadcell để thu thập tín hiệu sức căng cơ học theo thời gian thực. Hệ thống tự động so sánh giá trị này với thiết lập mục tiêu và điều chỉnh mô-men xoắn của động cơ để bù trừ tức thì.
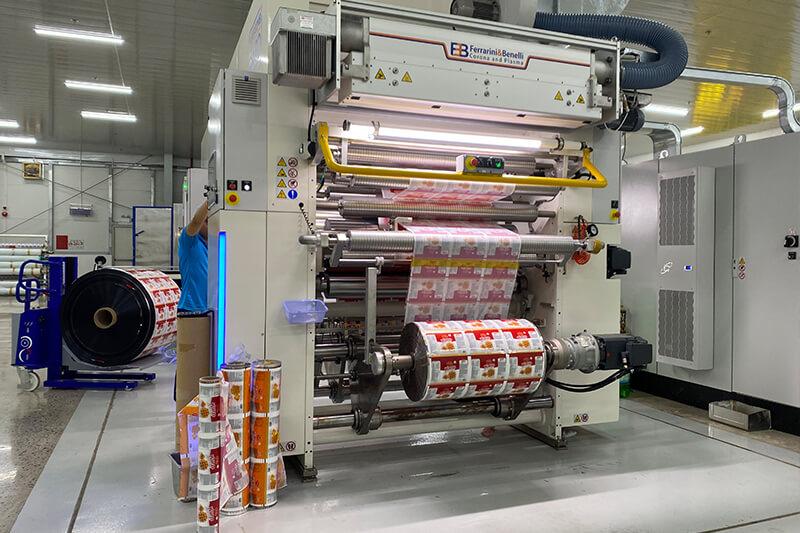
Đánh giá ưu thế của Loadcell so với Dancer Roller
Trong các dây chuyền bao bì thực phẩm yêu cầu tốc độ cao và độ chính xác khắt khe, Loadcell thường được lựa chọn làm thiết bị đo lường ưu tiên nhờ vào các đặc tính vượt trội:
- Độ nhạy: Loadcell chuyển đổi biến dạng cơ học trực tiếp thành tín hiệu điện áp vi phân, loại bỏ hoàn toàn độ trễ quán tính.
- Tính ổn định: Dancer Roller chịu ảnh hưởng đáng kể bởi trọng lượng vật lý và ma sát của xi-lanh khí nén, khiến nó chỉ hiệu quả trong việc xử lý các sai lệch vị trí thay vì kiểm soát lực căng chính xác.
- Ứng dụng: Sử dụng Loadcell là giải pháp tối ưu cho việc xả cuộn tốc độ cao để đảm bảo lực căng đồng nhất.
Xem thêm: Màng ghép: Bao bì đa lớp, ứng dụng sản xuất bao bì.
Các yếu tố kỹ thuật chi phối trực tiếp mô-men xoắn trục thu cuộn
Mô-men xoắn tại trục thu cuộn không phải là một thông số tĩnh, mà là kết quả của sự tương tác giữa nhiều biến số kỹ thuật quan trọng trong hệ thống truyền động:
- Target Tension (Lực căng mục tiêu): Thông số nền tảng thiết lập cho toàn bộ quy trình.
- Instantaneous Roll Diameter (Đường kính cuộn tức thời): Thay đổi liên tục khi màng được quấn thêm, yêu cầu hệ thống phải điều chỉnh mô-men tương ứng.
- Taper Tension (Đường cong giảm dần lực căng): Kỹ thuật quan trọng để tránh tình trạng cuộn màng bị “đẩy lõi” hoặc quá chặt ở lớp trong.
- Mechanical Friction Loss (Tổn hao ma sát): Ma sát phát sinh tại vòng bi và bộ phận truyền động cần được bù trừ để duy trì lực căng chính xác tại điểm tiếp xúc màng.
Tổng kết về hệ thống quản lý lực căng
Hiểu biết về kiểm soát lực căng màng là gì chính là nắm vững chìa khóa để bảo vệ sự toàn vẹn của các lớp bao bì phức hợp. Bằng việc kết hợp nhuần nhuyễn giữa phương trình tính toán mô-men xoắn, lực phanh điện từ và đường cong Taper Tension, các đơn vị sản xuất có thể loại bỏ hoàn toàn rủi ro biến dạng vật liệu, đứt màng hoặc lỗi cuộn. Việc tích hợp dữ liệu từ Loadcell và Dancer Roller vào bộ vi xử lý vòng kín giúp hệ thống duy trì sự ổn định tuyệt đối, ngay cả trong những quy trình in và ghép màng tốc độ cực cao, đảm bảo chất lượng thành phẩm đạt tiêu chuẩn kỹ thuật khắt khe.